Hír

Milyen megmunkálási folyamatok biztosítják a szíjtárcsák hornyának pontosságát és konzisztenciáját?

2026-10-20 0 Hagyj üzenetet

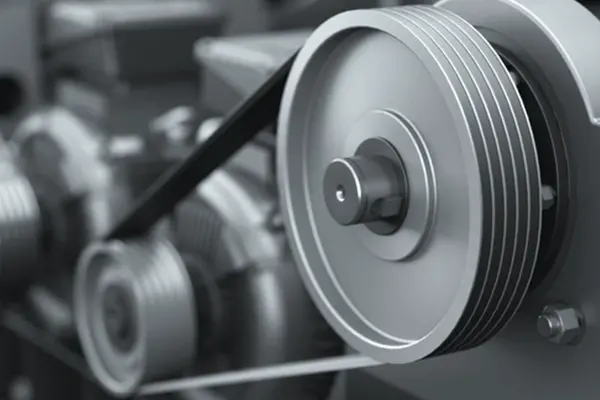
A karbantartó mérnök új készletet telepítSzíjtárcsákhajtásrendszeren, biztos abban, hogy a megadott horonyprofil és átmérő visszaállítja a szíjhajtás eredeti teljesítményét. Heteken belül az öv nyikorogni kezd, a szélei kikopnak, és az öv egyenetlenül ül a horonyban. A probléma nem az övvel van. A probléma a horony. A horony szöge két fokkal eltolódott, a horony átmérője a kerület mentén változik, és a felületkezelés túl durva. Ez a forgatókönyv olyan megmunkálási folyamatok közvetlen következménye, amelyek nem voltak képesek a szükséges tűréseket betartani. A szíjtárcsákat vásárlók számára elengedhetetlen, hogy megértsék, mely megmunkálási folyamatok biztosítják a horony pontosságát és konzisztenciáját, hogy elkerüljék ezeket a hibákat.


Ez az útmutató azoknak a beszerzési mérnököknek és karbantartási vezetőknek készült, akiknek megbízhatóan működő szíjtárcsákat kell beszerezniük. Elmagyarázzuk a kritikus horonyparamétereket, az ezeket elérő megmunkálási folyamatokat, az ezeket ellenőrző vizsgálati módszereket és a beszállító értékelésének szempontjait. Részletes termékparamétereket is biztosítunk a Zhejiang Hawen Electromechanical Co., Ltd.-nél lévő gyárunkból. Legyen szó szállítószalagok, HVAC-hajtások, mezőgazdasági gépek vagy ipari ventilátorok szíjtárcsáiról, ez az útmutató segít meghatározni a megfelelő megmunkálási minőséget és kiválasztani a szállító szállítóját.

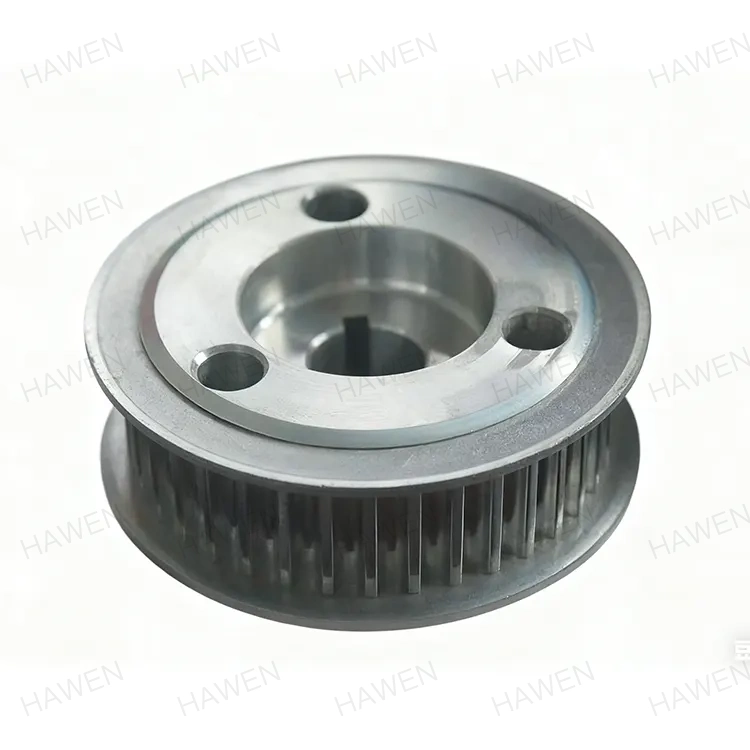
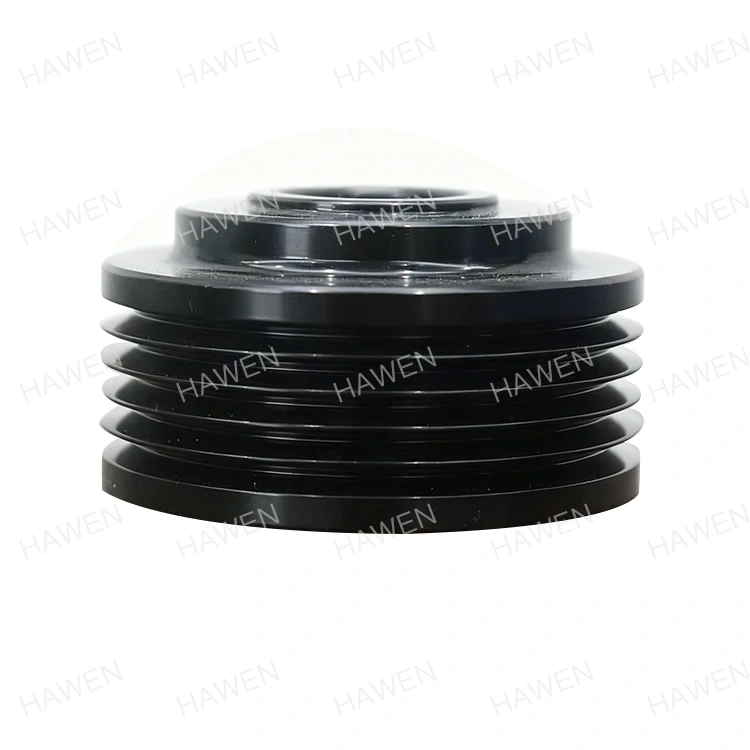
Solid Pulley


Tartalomjegyzék


1. Milyen horonyparaméterek határozzák meg a szíjtárcsa teljesítményét?

A szíjtárcsa teljesítménye a horony pontosságától függ. A horony az a csatorna, amely megvezeti és megfogja az övet. Ha a horony nem pontos, a szíj nem illeszkedik megfelelően, és a hajtás veszít hatékonyságából, zajt kelt és idő előtt elkopik. Négy horonyparaméter kritikus: a horonyszög, a horony átmérője, a horonyprofil és a felületi minőség. A horony szöge határozza meg, hogy az öv hogyan ékelődik be a horonyba. Az ékszíjtárcsáknál a standard szög 34, 36 vagy 38 fok, a szíjtárcsa átmérőjétől függően. Mindössze egy fokos hiba csökkentheti a szíj erőátviteli kapacitását és egyenetlen kopást okozhat. A horony átmérője határozza meg a szíj emelkedési vonalát, ami befolyásolja a sebességarányt. A horonyprofil tartalmazza a horonymélységet és a gyökér sugarát. A felületkezelés befolyásolja a súrlódást és a szíj kopását. Az alábbi táblázat összefoglalja ezeket a paramétereket és jellemző tűréseiket.

Paraméter Tipikus tolerancia Hatás a teljesítményre
Horonyszög +/- 0,5 fok Befolyásolja a szíj beékelődését és az erőátvitelt
Horony átmérője +/- 0,05 mm Befolyásolja a sebességarányt és a szalagkövetést
Horonyprofil (mélység, gyökérsugár) +/- 0,1 mm Befolyásolja az öv ülését és kopását
Felületi kikészítés (Ra) 0,8-1,6 µm Befolyásolja a súrlódást és a szíj élettartamát
Groove Runout +/- 0,05 mm Befolyásolja a vibrációt és a szalagkövetést

atZhejiang Hawen Elektromechanikai Co., Ltd., gyárunk ezekre a tűrésekre és szorosabbra gyártja a szíjtárcsákat. Tisztában vagyunk azzal, hogy a horonypontosság a szíjhajtás teljesítményének alapja, ezért az ennek eléréséhez szükséges megmunkáló és ellenőrző berendezésekbe fektettünk be. Mérnöki csapatunk tanácsot tud adni az Ön konkrét alkalmazásának megfelelő tűrésekkel kapcsolatban.


2. Mely megmunkálási folyamatok alkotják a horonyprofilt?

A szíjtárcsa horonyprofilja megmunkálási folyamatok sorozatán keresztül jön létre. Az első folyamat az esztergálás, amely meghatározza a tárcsa alapgeometriáját, beleértve a külső átmérőt, a furatot és a homlokszélességet. Ezután a hornyot a szíjtárcsa homlokoldalába vágják. Az ékszíjtárcsáknál a hornyot jellemzően a kívánt szögnek és profilnak megfelelő formázószerszámmal vagy CNC hornyolószerszámmal vágják ki. A horony pontossága a gép merevségétől, a szerszám élességétől és a szerszámpálya pontosságától függ. A hornyolás után a tárcsa csiszolható a felületminőség és a méretpontosság javítása érdekében. Az alábbi táblázat összefoglalja a megmunkálási folyamatokat és azok szerepét a horony pontosságában.

Folyamat Funkció Tipikus tolerancia elérve Felszerelés
Fordulás OD-t, furatot és homloklapot képez +/- 0,05 mm CNC eszterga
Barázdás Vágja a horonyprofilt +/- 0,1 mm, +/- 0,5 fok CNC eszterga hornyoló szerszámmal
Őrlés Javítja a kidolgozást és a pontosságot +/- 0,02 mm, Ra 0,8 µm Hengeres köszörű
Sorjázás Eltávolítja az éles széleket N/A Kézi vagy automatizált
Egyensúlyozás Korrigálja a tömegeloszlást G16 vagy jobb Dinamikus kiegyensúlyozó gép

Üzemünkben éles szerszámmal rendelkező CNC esztergagépeket használunk a szíjtárcsák esztergálására és hornyolására egyetlen összeállításban. Ez kiküszöböli azt a hibát, amely akkor fordulhat elő, ha a szíjtárcsát a műveletek között újra befogják. Pontos horonyprofilra köszörült precíziós formázószerszámokat is használunk, biztosítva, hogy a horonyszög és a gyökérsugár egyenletes legyen az egyes részeknél.


3. Miért számít a csiszolás a horonypontosság és a simítás szempontjából?

A köszörülés az a folyamat, amelyhez jó tárcsa kell, és precíziós tárcsává teszi. Míg az esztergálás és a hornyolás kialakítja az alapgeometriát, a köszörülés finomítja a horonyszöget, a horonyátmérőt és a felületi minőséget. A köszörülést precíziós csiszolókoronggal végezzük, amely a kívánt horonyprofilhoz van kötve. A szíjtárcsa egy precíziós tüskére van felszerelve, és a köszörűkoronghoz forgatva. A köszörülési folyamat kis mennyiségű, jellemzően 0,1-0,3 mm-es anyagot távolít el, és olyan tűréseket ér el, amelyeket csak esztergálással nehéz elérni. A csiszolás utáni felületi minőség jellemzően Ra 0,4-0,8 µm, ami csökkenti a súrlódást és a szíjkopást. Az alábbi táblázat összehasonlítja az esztergálással és köszörüléssel elért pontosságot és minőséget.

Folyamat Horonyszög tűrés Horonyátmérő-tűrés Felületi kikészítés (Ra)
Csak esztergálás +/- 0,5 fok +/- 0,05 mm 1,6-3,2 µm
Esztergálás + köszörülés +/- 0,1 fok +/- 0,01 mm 0,4-0,8 µm

A Hawen gyárában CNC hengeres csiszolókat használnak folyamat közbeni mérőműszerekkel a szíjtárcsák hornyainak köszörülésére. A folyamat közbeni mérőrendszer folyamatosan méri a horony átmérőjét köszörülés közben, és automatikusan kompenzálja a korongkopást. Ez biztosítja, hogy minden szíjtárcsa megfeleljen a megadott tűrésnek, függetlenül a gyártási folyamatban lévő alkatrészek számától. A csiszolókorongot rendszeres időközönként megköszörüljük, hogy megőrizzük a horonyprofilt, és megelőzzük az égést vagy a felületi károsodást.


4. Hogyan ellenőrizhető a horony pontossága a gyártás során?

A horony pontosságának ellenőrzése a gyártás során elengedhetetlen annak biztosításához, hogy minden szíjtárcsa megfeleljen a specifikációnak. Az ellenőrzési folyamat magában foglalja a folyamat közbeni ellenőrzést és a végső ellenőrzést. A folyamat közbeni ellenőrzést a gép kezelője végzi kézi szerszámok, például horonymérők, mikrométerek és számlapjelzők segítségével. A kezelő a gyártási folyamat során rendszeres időközönként ellenőrzi a horonyszöget, a horony átmérőjét és a horony kifutását. Ha eltérést észlel, a gépet beállítja, mielőtt több alkatrészt gyártana. A végső ellenőrzést a minőség-ellenőrzési részleg végzi precízebb berendezésekkel, például koordináta mérőgéppel (CMM) vagy profilvetítővel. A CMM nagy pontossággal tudja mérni a horonyszöget, a horonyprofilt és a horony kifutását. Az alábbi táblázat az ellenőrzési módszereket és azok alkalmazását foglalja össze.

Ellenőrzési módszer Mit mér Pontosság Használatkor
Groove Gauge Horonyszög és profil +/- 0,5 fok Folyamatban
Mikrométer Horony átmérője +/- 0,01 mm Folyamatban
Tárcsázó jelző Groove kifutás +/- 0,01 mm Folyamatban
Profil projektor Barázda profil +/- 0,005 mm Végső ellenőrzés
Koordináta mérőgép (CMM) Minden barázda paraméter +/- 0,002 mm Végső ellenőrzés

Üzemünkben a folyamat közbeni és a végső ellenőrzés kombinációját alkalmazzuk a szíjtárcsák horonypontosságának ellenőrzésére. Kezelőink képzettek a horonymérők és mikrométerek használatára a horony szögének és átmérőjének 10 alkatrészenkénti ellenőrzésére. Minőségellenőrzési osztályunk CMM-et használ a horonyprofil és a kifutás mintavételes ellenőrzésére. Minden gyártási tételről részletes ellenőrzési nyilvántartást vezetünk, így teljes nyomon követhetőséget biztosítunk ügyfeleink számára.


5. Hogyan értékeli a szíjtárcsa szállítóját a megmunkálási minőség szempontjából?

A szíjtárcsa szállítójának a megmunkálási minőség szempontjából történő értékeléséhez a berendezésekre, a szerszámokra, a folyamatirányításra, az ellenőrzésre és a tapasztalatra kell összpontosítani. A szállítónak rendelkeznie kell a szükséges tűréshatárig a szíjtárcsák esztergálásához, hornyolásához és köszörüléséhez szükséges berendezéssel. Ez magában foglalja a CNC esztergagépeket, CNC csiszolókat és a precíziós szerszámokat. A szállítónak olyan folyamatirányító rendszerrel kell rendelkeznie, amely biztosítja az egyenletes minőséget alkatrészenként. Ez magában foglalja a szerszámkezelést, a hűtőfolyadék-kezelést és a gép karbantartását. A szállítónak rendelkeznie kell egy ellenőrző rendszerrel, amely minden gyártási tételnél ellenőrzi a horony pontosságát. Ez magában foglalja a kalibrált mérőeszközöket, a CMM-et és a képzett ellenőröket. A beszállítónak tapasztalattal kell rendelkeznie a hasonló alkalmazásokhoz szükséges szíjtárcsák gyártásában. Az alábbi táblázat ezeket az értékelési szempontokat foglalja össze.

Értékelési kritérium Mit kell keresni Miért számít
Megmunkáló berendezések CNC esztergák, CNC csiszolók, éles szerszámozás Biztosítja a tűréshatárok megtartásának képességét
Szerszámozás Precíziós formaszerszámok, csiszolókorongok Biztosítja a horonyprofil pontosságát
Folyamatvezérlés Szerszámkezelés, hűtőfolyadék kezelés, karbantartás Biztosítja a konzisztenciát részenként
Ellenőrző rendszer Kalibrált műszerek, CMM, képzett ellenőrök Minden tételnél ellenőrzi a horony pontosságát
Tapasztalat Nyomvonal hasonló alkalmazásokban Képességet és megbízhatóságot mutat

A Hawen gyárában több mint egy évtizede gyártanak szíjtárcsákat. Fejlett CNC megmunkáló és csiszoló berendezésekbe fektettünk be, és átfogó minőségellenőrzési rendszert tartunk fenn. Mérnöki csapatunk készséggel áll rendelkezésére a specifikáció és az alkalmazás tervezésében. Arra kérjük Önt, hogy értékeljen minket ezen kritériumok alapján, és tekintsen minket partnerének a szíjtárcsák területén.


6. Mik a gyárunk legfontosabb termékparaméterei?

Az alábbi táblázat tartalmazza a szíjtárcsák legfontosabb termékparamétereit. Ezeket a szíjtárcsákat szállítószalagokhoz, HVAC-hajtásokhoz, mezőgazdasági gépekhez és ipari ventilátorokhoz tervezték. Üzemünk egyedi igények kielégítésére egyedi szíjtárcsákat is tud gyártani.

Paraméter Specifikációs tartomány Megjegyzések
Külső átmérő 50 - 1200 mm Egyedi méretek kaphatók
Groove Profil Ékszíj, vezérműszíj, lapos szíj Egyedi profilok állnak rendelkezésre
Hornyok száma 1-12 Egyedi konfigurációk állnak rendelkezésre
Horonyszög tűrés +/- 0,5 fok (fordítva), +/- 0,1 fok (földön) Alkalmazás alapján választották ki
Horonyátmérő-tűrés +/- 0,05 mm (esztergált), +/- 0,01 mm (köszörült) Alkalmazás alapján választották ki
Felületi kikészítés Ra 0,8–1,6 µm (föld) Csökkenti az öv kopását
Anyag Öntöttvas, acél, alumínium Erőre és súlyra válogatva
Egyensúlyozás G16 vagy jobb Csökkenti a vibrációt
MOQ 10 darab Nagy rendelés esetén alkuképes
Átfutási idő 2-4 hét Mennyiségtől és testreszabástól függ

Üzemünkben úgy gyártjuk a szíjtárcsákat, hogy megfeleljenek ezeknek és még sok másnak. Testreszabhatjuk az átmérőt, a horonyprofilt, a hornyok számát, az anyagot és a tűréseket az Ön egyedi igényei szerint. Minőségellenőrzési rendszerünk magában foglalja a nyersanyagok ellenőrzését, a folyamat közbeni ellenőrzést és a szállítás előtti végső ellenőrzést. Célunk, hogy ügyfeleinknek minőségi, teljesítménykövetelményeiknek megfelelő szíjtárcsákat biztosítsunk.


7. Gyakran Ismételt Kérdések (GYIK)

1. kérdés: Mi a legkritikusabb horonyparaméter a szíjtárcsa teljesítményéhez?

Válasz: A horony legkritikusabb paramétere a horonyszög. A horony szöge határozza meg, hogy a szíj hogyan ékelődik be a horonyba, és mekkora teljesítményt tud továbbítani a hajtás. Mindössze egy fokos hiba csökkentheti a szíj erőátviteli kapacitását és egyenetlen kopást okozhat. Emiatt a horony szögét az alkalmazástól függően +/- 0,5 fokos vagy ennél szorosabb tűréssel kell megadni.

2. kérdés: Miért van szükség köszörülésre, ha a szíjtárcsa már el van forgatva?

Válasz: A csiszolás szükséges a horonypontosság és a felületi minőség legmagasabb szintjének eléréséhez. Esztergálással +/- 0,5 fokos horonyszög tűrést és Ra 1,6-3,2 µm felületi minőséget lehet elérni. Köszörüléssel +/- 0,1 fokos horonyszög tűrést és Ra 0,4-0,8 µm felületi minőséget lehet elérni. A jobb pontosság és kidolgozás csökkenti a szíj kopását, rezgését és zaját, valamint javítja az erőátviteli hatékonyságot.

3. kérdés: Hogyan ellenőrizhetem a kapott szíjtárcsa horony pontosságát?

Válasz: A horony pontosságát horonymérővel, mikrométerrel és mérőórával ellenőrizheti. A horonymérő ellenőrzi a horony szögét és profilját. A mikrométer ellenőrzi a horony átmérőjét. A számlapjelző ellenőrzi a horony kifutását. Kritikus alkalmazások esetén küldhet mintát egy metrológiai laborba CMM-vizsgálat céljából. A Zhejiang Hawen Electromechanical Co., Ltd.-nél minden szállítmányhoz vizsgálati jelentést adunk.

4. kérdés: Újra megmunkálhatók-e a kopott szíjtárcsák a horony pontosságának helyreállítása érdekében?

Válasz: Bizonyos esetekben a kopott szíjtárcsák újra megmunkálhatók a horony pontosságának helyreállítása érdekében. A folyamat során kis mennyiségű anyagot távolítanak el a horonyból, hogy helyreállítsák a megfelelő szöget és profilt. Ez azonban csökkenti a horony átmérőjét, ami befolyásolhatja a sebességarányt. Az újramegmunkálás csak akkor lehetséges, ha a tárcsa elegendő anyaggal rendelkezik, és a csökkentett átmérő az alkalmazáshoz elfogadható. Mérnöki csapatunk tanácsot ad arról, hogy az újramegmunkálás életképes megoldás-e.

5. kérdés: Mi az egyedi szíjtárcsák jellemző átfutási ideje?

Válasz: Az egyedi szíjtárcsák jellemző átfutási ideje 2-4 hét a rajz jóváhagyását követően. Az átfutási idő a horonyprofil összetettségétől, az anyagtól és a rendelt mennyiségtől függ. Nagy megrendelések vagy összetett profilok esetén az átfutási idő hosszabb lehet. Üzemünkben szorosan együttműködünk ügyfeleinkkel, hogy teljesítsük szállítási igényeiket.


8. Következtetés

A horony pontossága és konzisztenciája a szíjtárcsa teljesítményének alapja. A horony kialakításához használt megmunkálási folyamatok – esztergálás, hornyolás és köszörülés – meghatározzák, hogy a szíjtárcsa megbízható erőátvitelt biztosít-e, vagy szíjkopást, zajt és vibrációt okoz-e. A vásárlók számára ezeknek a folyamatoknak a megértése elengedhetetlen a megfelelő minőségi szint meghatározásához és a beszállító értékeléséhez. A Zhejiang Hawen Electromechanical Co., Ltd.-nél gyárunk rendelkezik a legigényesebb horonytűréseknek megfelelő szíjtárcsák gyártásához szükséges berendezésekkel, szerszámokkal és tapasztalattal. CNC megmunkálást és precíziós köszörülést alkalmazunk, hogy elérjük a +/- 0,1 fokos horonyszög tűrést és Ra 0,8 µm vagy jobb felületi minőséget.

Akár szállítószalagokhoz, HVAC-hajtásokhoz, mezőgazdasági gépekhez vagy ipari ventilátorokhoz szeretne szíjtárcsákat szerezni, kérjük, vegye fel velünk a kapcsolatot, hogy megbeszéljük igényeit. Mintákat, műszaki adatokat, egyedi megoldásokat tudunk biztosítani. A minőség és az ügyfelek elégedettsége iránti elkötelezettségünk megbízható partnerré tett bennünket a vállalkozások számára világszerte.

Lépjen kapcsolatba a Zhejiang Hawen Electromechanical Co., Ltd.-vel még mahogy megvitassák a szíjtárcsával kapcsolatos követelményeket, és megtudják, hogyan felelhetnek meg megmunkálási képességeink az Ön horonypontossági előírásainak.

Kapcsolódó hírek
Hagyj üzenetet
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát. Adatvédelmi szabályzat
ElutasítElfogadás