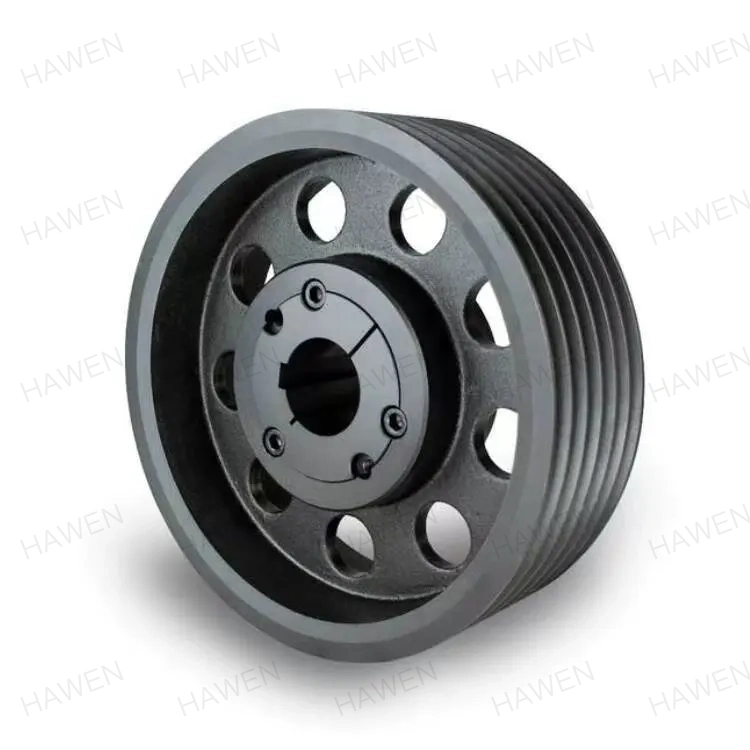
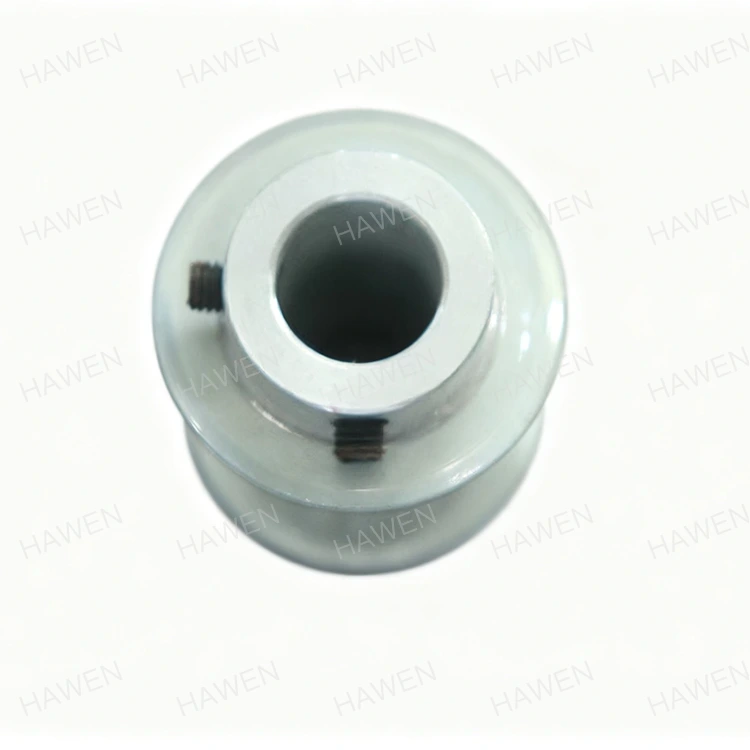
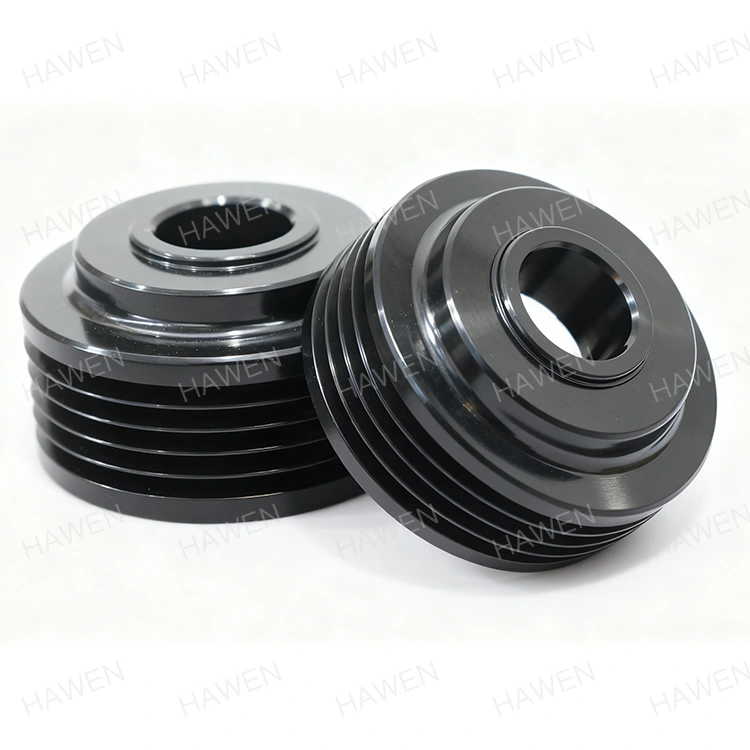
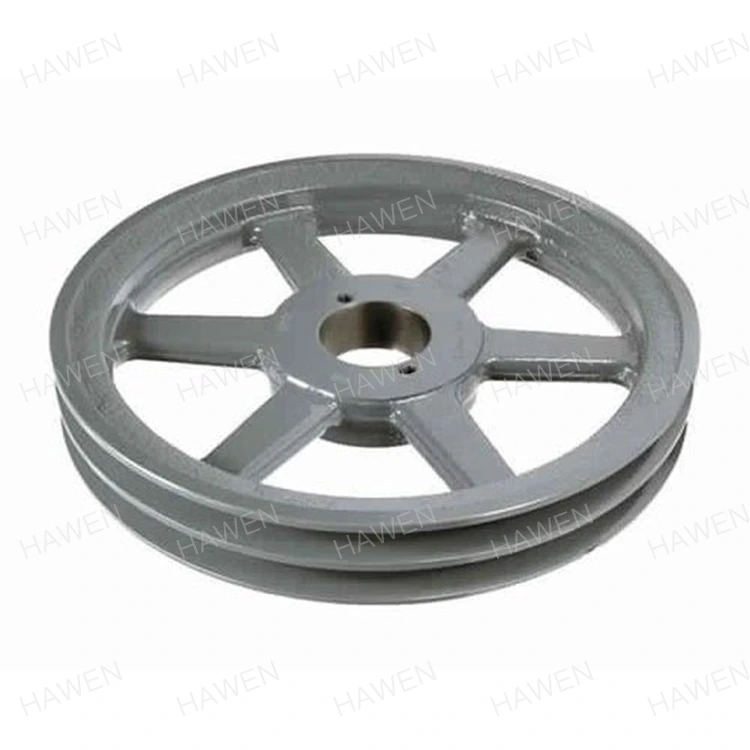
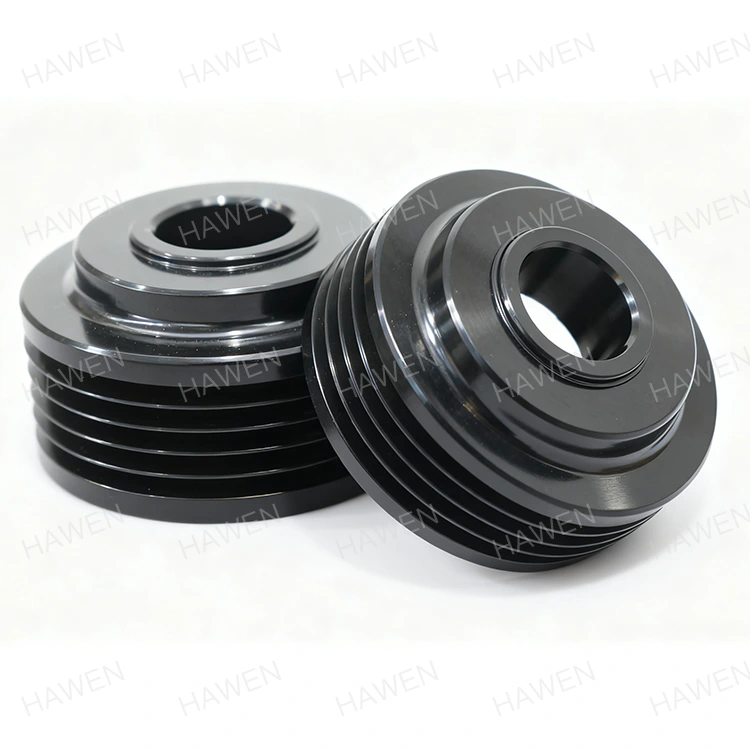
Bármely szíjhajtású rendszerben – a nagy sebességű ipari ventilátortól a precíziós szállítószalagig – a kezdeti telepítés hatékonysága csak a fele a történetnek. A másik fele az, ami a rendszer elindulása után történik: a másodlagos beállítások. Ezek azok a módosítások, újrabeállítások és újrafeszítési eljárások, amelyeket a karbantartó csapatoknak végre kell hajtaniuk, hogy kijavítsák a csak terhelés alatt jelentkező kifutási, rezgési és szíjkövetési problémákat. Sok üzemben ezek a másodlagos beállítások több munkaórát igényelnek, mint az eredeti telepítés, és ezek a nem tervezett leállások elsődleges forrásai. A legtöbb ilyen beállítás kiváltó oka egyetlen, gyakran figyelmen kívül hagyott paraméterre vezethető vissza: a koncentrikusságra.Szíjtárcsákmaguk.
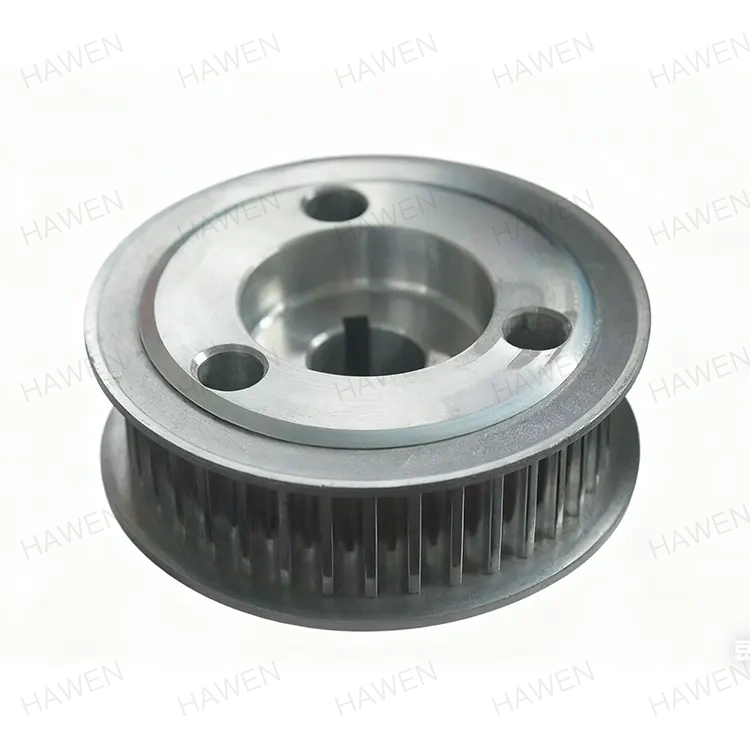
A nagy koncentrikusságú szíjtárcsák olyanok, ahol a furat középső tengelye és a külső átmérő középtengelye tökéletesen egy vonalban van. Ha egy szíjtárcsa gyenge koncentrikusságú, a szíjpálya nem tökéletesen kör alakú. Az ékszíj feszessége ingadozni fog, ahogy a szíjtárcsa forog, ami vibrációhoz, zajhoz, egyenetlen szíjkopáshoz és „szíjvándorlásnak” vagy „nyomkövetésnek” nevezett állapothoz vezet. Ezen problémák mindegyike másodlagos korrekciót vált ki. A karbantartó technikusnak újra be kell állítania a szíjtárcsát, újra kell feszíteni a szíjat, vagy akár idő előtt ki kell cserélnie az alkatrészeket. Ezzel szemben a nagy koncentrikus szíjtárcsa már a forrásnál kiküszöböli ezeket az okokat, és olyan szíjhajtást biztosít, amely a kezdetektől fogva zökkenőmentesen működik, és így működik a teljes élettartama alatt. Ez a cikk megvizsgálja a koncentricitás mechanikáját, mérését, az azt elérő gyártási folyamatokat, valamint a másodlagos beállítási idő csökkentésére gyakorolt számszerűsíthető hatását.
A koncentrikusság a szíjtárcsák összefüggésében az a geometriai állapot, amikor a szíjtárcsa furatának középpontja és külső átmérőjének középpontja ugyanazon a tengelyen fekszik. Egyszerűbben fogalmazva, ez azt jelenti, hogy a szíjtárcsa tökéletesen kerek a rögzítőfurathoz képest. Ennek az egyszerűnek tűnő követelménynek mélyreható következményei vannak a szíjhajtási rendszer teljesítményére nézve. Ha a furat és a külső átmérő nem koncentrikus, a szíjtárcsa inogni fog, amikor forog. Ez az ingadozás, amelyet radiális kifutásként mérünk, a szíjtárcsa tényleges átmérőjét folyamatosan változtatja forgás közben. Az övnek folyamatosan nyúlnia és ellazulnia kell, hogy alkalmazkodjon ezekhez a változásokhoz, és számos nemkívánatos hatást vált ki.
A koncentrikusság fontossága megérthető, ha figyelembe vesszük a különbséget az autón lévő tökéletesen kiegyensúlyozott kerék és a kissé kiegyensúlyozatlan kerék között. A kiegyensúlyozott kerék finoman, vibráció nélkül gördül. A kiegyensúlyozatlan kerék ritmikus borzongást kelt, amely az egész járműben érezhető. Ugyanez az elv vonatkozik a szíjtárcsákra is. A rendkívül koncentrikus szíjtárcsa simán forog, miközben a szíj pontosan és egyenletesen fut. A rossz koncentrikusságú szíjtárcsa olyan rezgést hoz létre, amely az egész rendszeren keresztül terjed. Ez a rezgés nem csak zavar; energiaveszteség, idő előtti kopás és másodlagos beállítási igény forrása. A vibráció hatására az öv eltérő módon követi a nyomát, a feszültség ingadoz, és a rögzítőcsavarok idővel meglazulnak, és mindez korrekciós intézkedést igényel.
atZhejiang Hawen Elektromechanikai Co., Ltd., több száz telepítésnél mértük a koncentrikusság és a rendszer teljesítménye közötti kapcsolatot. Adataink azt mutatják, hogy egy +/- 0,05 mm-es (kifutás) koncentrikus tűréssel rendelkező szíjtárcsa olyan vibrációs amplitúdót hoz létre, amely általában három-négyszer alacsonyabb, mint a +/- 0,2 mm-es tűrésű szíjtárcsa. Ez a rezgéscsökkenés közvetlenül összefügg a másodlagos beállítások gyakoriságának és időtartamának csökkenésével. Az alábbi táblázat bemutatja a különböző koncentrikussági tűrésekhez kapcsolódó tipikus rezgésszinteket.
| Koncentricitástűrés (sugárirányú kifutás) | Tipikus vibrációs amplitúdó (mm/s RMS) | Várható másodlagos korrekciók (1000 óránként) |
| +/- 0,05 mm (nagy pontosságú) | 1,2 - 1,8 | 1-2 |
| +/- 0,10 mm (Standard Industrial) | 3,0 - 4,5 | 4-6 |
| +/- 0,20 mm (gyenge) | 6,0 - 8,0 | 10-15 |
Ezek az adatok egyértelmű összefüggést mutatnak: a nagyobb koncentrikusság alacsonyabb vibrációhoz vezet, ami közvetlenül csökkenti a másodlagos beállítások szükségességét. A kisebb pontosságú szíjtárcsák kezdeti költségmegtakarítását szinte mindig felülmúlják az élettartama során felmerülő további karbantartási költségek. A következő részekben megvizsgáljuk azokat a mechanizmusokat, amelyek révén a rossz koncentrikusság ezeket a problémákat okozza, és azokat a gyártási technikákat, amelyek biztosítják a magas koncentrikusságot.
Annak megértéséhez, hogy a nagy koncentrikusság miért minimalizálja a másodlagos beállításokat, hasznos megérteni a nem koncentrikus szíjtárcsa okozta problémák sorozatát. Az első és legközvetlenebb hatás a sugárirányú kifutás. Ahogy a szíjtárcsa forog, a szíjtárcsa effektív sugara megváltozik, mivel a forgásközéppont nincs egy vonalban a szíjtárcsa középpontjával. Ez azt jelenti, hogy az öv útja nem tökéletes kör; ez egy ellipszis. A szíjtárcsa forgása közben a szíjnak nyúlnia kell, hogy alkalmazkodjon a hosszabb sugárhoz, és ellazulnia kell ahhoz, hogy a rövidebb sugarat alkalmazza. Ez a ciklikus nyújtás és ellazítás az öv megcsúszását okozza, ami az övben rebegést vagy "csattogást" okoz. Ez a csobogás a rezgés forrása, amely a hajtott berendezésre és a rögzítőszerkezetre továbbítódik.
Ez a ciklikus nyújtás az öv egyenetlen kopását is okozza. Az öv többször megfeszített része nagyobb súrlódást és hőt tapasztal, ami idő előtti repedéshez vezet. Az öv felületén "máz" is kialakulhat, ami csökkenti a súrlódási együtthatóját és elcsúszhat. A csúszás több hőt termel, és felgyorsítja a folyamatot. Ezenkívül az öv követését is befolyásolja. A heveder természetesen az alkalmazott terhelés iránya felé halad. Ha a szíjtárcsa nem koncentrikus, a szíj változó oldalirányú terhelést szenved, miközben a szíjtárcsa körül halad. Emiatt a szíj előre-hátra vándorolhat a szíjtárcsa felületén, ami a szíjélek és a szíjtárcsa karimáinak károsodásához vezethet.
Ezeknek a problémáknak az elkerülhetetlen eredménye egy másodlagos kiigazítás. A karbantartó technikusnak a következőkre lesz szüksége:
Ezen beállítások mindegyike időt vesz igénybe. Egy forgalmas gyártóüzemben az ilyen módosítások során kieső termelés költsége jelentős lehet. Az alábbi táblázat becslést ad az egyes másodlagos beállítási feladatok tipikus idő- és munkaigényéről.
| Másodlagos beállítási feladat | Tipikus szükséges idő | Munkaköltség (becsült) |
| Szíj feszességének beállítása | 15-30 perc | 25-50 dollár |
| Szíjtárcsa igazítása | 30-60 perc | 50-100 dollár |
| Szíj csere | 1-2 óra | 100-200 dollár |
| Rögzítőcsavar újbóli meghúzása | 15 perc | 20 dollár |
| Csapágy ellenőrzés/csere | 1-2 óra | 100-200 dollár felett |
Ezek a költségek megsokszorozódnak a berendezés élettartama során. Egy rosszul gyártott szíjtárcsa számos másodlagos beállítást generálhat, amelyek mindegyike közvetlen és közvetett költséget jelent a termeléskiesésben. Ezzel szemben a nagy koncentrikusságú szíjtárcsa minimális vibrációval és szíjvándorlással működik, ami drasztikusan csökkenti az ilyen beavatkozások szükségességét. A Zhejiang Hawen Electromechanical Co., Ltd.-nél a precíziós megmunkálású szíjtárcsákat úgy tervezték, hogy minimálisra csökkentsék ezeket a másodlagos beállításokat, alacsonyabb teljes birtoklási költséget és nagyobb rendszermegbízhatóságot biztosítva.
A nagy koncentrikusság elérése egy szíjtárcsán nem véletlen; ez egy tudatos és gondosan ellenőrzött gyártási folyamat eredménye. A folyamatnak biztosítania kell, hogy a furat és a külső átmérő egyetlen, stabil felállásból legyen megmunkálva, kiküszöbölve a munkadarab áthelyezéséből adódó hibákat. A nagy koncentrikussághoz vezető út a nyersanyaggal, jellemzően egy öntéssel vagy egy darab rúdanyaggal kezdődik, és precíziós megmunkálási műveletek sorozatán keresztül folytatódik. A koncentrikusság kulcsa az alkatrész precíz rögzítésben való tartása és az összes kritikus megmunkálási művelet egyetlen összeállításban történő végrehajtása.
Az első lépés egy referenciafelület, jellemzően a furat létrehozása, amely minden további művelet elsődleges nullapontja lesz. A furatot egy pontos méretre megmunkálják, általában fúrással, dörzsárazással vagy fúrással. Ennek a furatnak kereknek és egyenesnek kell lennie. Ezután a munkadarabot biztonságosan rögzítik egy tüskére vagy egy rögzítőelemre, amely pontosan illeszkedik a furatba. Ez biztosítja, hogy a furat a valódi középpontja a többi megmunkálási műveletnek. A következő művelet a külső átmérő megmunkálása. Ez jellemzően CNC esztergagéppel történik, amely precíz méretre és nagy lekerekítéssel tudja elfordítani az OD-t. A nagy koncentrikusság elérésének kulcsa az, hogy a furat és a külső felület ugyanabban az összeállításban legyen megmunkálva. Ez kiküszöböl minden olyan hibát, amely az alkatrész áthelyezése esetén lépne fel.
Az utolsó lépés a befejező művelet, gyakran finom esztergálás vagy köszörülés. A köszörülés még nagyobb fokú pontosságot érhet el, mint az esztergálás, Ra 0,8 µm vagy jobb felületi minőség és +/- 0,02 mm koncentrikussági tűrés. Azoknál az alkalmazásoknál, ahol a szíjtárcsa nagy sebességgel vagy nagy terhelés mellett működik, gyakran előírják a köszörülést. Az alábbi táblázat összefoglalja a különböző gyártási eljárások által elért tipikus koncentricitási tűréseket.
| Gyártási folyamat | Tipikus koncentricitás (kifutás) | Relatív költség | Tipikus alkalmazások |
| Esztergált (egyszeri beállítás) | +/- 0,10 mm | Alacsony | Általános célú, kis sebességű alkalmazások |
| Esztergált (több beállítás) | +/- 0,20 mm | Alacsony | Nem ajánlott szíjhajtású rendszerekhez |
| Esztergált + Föld | +/- 0,02 mm | Közepes | Nagy sebességű, precíziós alkalmazások |
| CNC megmunkálás tüskével | +/- 0,05 mm | Közepes-magas | Szabványos ipari szíjhajtások |
| CNC megmunkálás tüskével + köszörülés | +/- 0,02 mm | Magas | Nagy sebességű, nagy pontosságú alkalmazások |
A Zhejiang Hawen Electromechanical Co., Ltd.-nél a CNC esztergálás és szükség esetén precíziós köszörülés kombinációját alkalmazzuk a szíjtárcsák optimális koncentrikusságának eléréséhez. Gyártási folyamatunkat úgy alakítottuk ki, hogy minden szíjtárcsát a megadott tűrésnek megfelelő koncentrikussággal gyártsanak. Ennek kulcsa a precíziós rögzítések használata és a megmunkálási folyamat során a kézi beállítások kiküszöbölése.
A nagy koncentrikusságú szíjtárcsák használatának előnyei nem csak minőségiek; mérhetők és számszerűsíthetők. Az elsődleges előnyök a rövidebb másodlagos beállítási idő, a hosszabb szíj és csapágy élettartam, valamint a rendszer általános hatékonyságának javulása. Ezen előnyök mindegyike közvetlenül költségmegtakarítást és jobb termelékenységet jelent. A számszerűsíthető fejlesztések két azonos szíjhajtási rendszer összehasonlításával mutathatók ki: az egyik szabványos szíjtárcsákkal, a másik pedig nagy koncentrikus szíjtárcsákkal.
Csökkentett másodlagos beállítási idő:A legközvetlenebb előny a másodlagos kiigazítások gyakoriságának csökkenése. A szabványos szíjtárcsákat használó szíjhajtási rendszer évente hat vagy több másodlagos beállítást igényelhet, amelyek mindegyike egy vagy több órát vesz igénybe. A nagy koncentrikus szíjtárcsákat használó rendszer évente csak egy vagy két beállítást igényelhet. A megtakarított idő jelentős lehet, amint azt az alábbi táblázat mutatja.
| Metrikus | Szabványos szíjtárcsák | Nagy koncentrikusságú szíjtárcsák | Megtakarítás |
| Másodlagos korrekciók évente | 6-10 | 1-2 | 4-9 beállítás |
| Átlagos beállítási idő | 45 perc | 20 perc | 25 perc megtakarított |
| Teljes idő évente | 4,5-7,5 óra | 0,3-0,7 óra | 4-7 óra spórolt |
| Éves munkaerőköltség (60 USD/óra) | 270-450 dollár | 20-40 dollár | 230–410 dollár megtakarított |
Hosszabb szíjélettartam:A rossz koncentrikusság okozta egyenetlen feszültség és vibráció drámaian csökkenti a szíj élettartamát. A nagy koncentrikusságú szíjtárcsán működő szíj 2-3-szor hosszabb ideig tarthat, mint az alacsony koncentrikusságú szíjtárcsán működő szíj. A szíjkopás csökkentése csökkenti a szíjcserék gyakoriságát és az ezzel járó állásidőt is.
Hosszabb csapágy élettartam:A nem koncentrikus szíjtárcsa által keltett rezgés közvetlenül a hajtott berendezés csapágyaira és a hajtómotorra jut. Ez a vibráció a csapágyak idő előtti kopását és meghibásodását okozza. A nagy koncentrikusságú szíjtárcsák csökkentik a csapágyakra továbbított vibrációt, meghosszabbítva azok élettartamát. A csapágyhibák számának csökkenése kevesebb berendezés állásidőt és alacsonyabb karbantartási költségeket jelent.
Megnövelt rendszerhatékonyság:A szíjhajtási rendszer hatékonyabban működik, ha a szíjtárcsák koncentrikusak. Az öv nincs folyamatosan feszítve és ellazítva, és minimálisra csökken a súrlódásból és rezgésből eredő energiaveszteség. Ez az energiafogyasztás kismértékű, de mérhető csökkenését eredményezheti, ami idővel jelentős költségmegtakarítást eredményezhet.
Ezek a számszerűsíthető előnyök azt mutatják, hogy a jó minőségű, nagy koncentrikusságú szíjtárcsák magasabb kezdeti költségét bőven ellensúlyozza az élettartama során megtakarított karbantartás és állásidő. A Zhejiang Hawen Electromechanical Co., Ltd.-nél biztosítjuk ügyfeleink számára azokat az adatokat, amelyekre szükségük van ahhoz, hogy megalapozott döntéseket hozhassanak a szíjtárcsa kiválasztásával kapcsolatban, segítve őket teljes birtoklási költségük optimalizálásában.
Annak biztosítása, hogy a szíjtárcsák megfeleljenek a megadott koncentrikussági tűrésnek, erőteljes minőség-ellenőrzési folyamatot igényel. A koncentricitás mérése jellemzően tárcsajelzővel vagy koordinátamérő géppel (CMM) történik. A teszt beállítása viszonylag egyszerű, de pontosságot és következetességet igényel. A mérési folyamat a következő:
A szíjtárcsa egy precíziós tüskére vagy arra a tengelyre van felszerelve, amelyre felszereljük. Ezután a tüskét a középpontok közé vagy egy precíziós V-blokkba helyezzük. Az állványra egy számlapjelzőt szerelnek fel, és úgy helyezik el, hogy a szondája érintkezzen a szíjtárcsa külső átmérőjével. Ezután a szíjtárcsát lassan elforgatják, és megfigyelik a tárcsa mutatóját. A szíjtárcsa forgása közben a leolvasás teljes változása a teljes kifutás. Ezt a kifutási értéket, amely kétszerese a koncentrikussági hiba, a rendszer elfogadási feltételként.
A mérést a szíjtárcsa felületének több pontján kell elvégezni az egyenletesség biztosítása érdekében. Az alábbi táblázat a gyárunkban használt különböző szíjtárcsa-minőségek elfogadási kritériumait tartalmazza.
| Szíjtárcsa minőség | Elfogadható kifutás | Egyenértékű koncentrikussági hiba |
| Ipari minőségű (standard) | ≤ 0,20 mm | +/- 0,10 mm |
| Precíziós fokozat | ≤ 0,10 mm | +/- 0,05 mm |
| Nagy pontosságú (földi) | ≤ 0,05 mm | +/- 0,025 mm |
A Zhejiang Hawen Electromechanical Co., Ltd.-nél a folyamat közbeni mérés és a végső ellenőrzés kombinációját alkalmazzuk annak biztosítására, hogy minden szíjtárcsa megfeleljen a meghatározott koncentrikussági követelményeknek. Minőségellenőrzési rendszerünk ISO 9001:2015 tanúsítvánnyal rendelkezik, és minden ellenőrzésről részletes nyilvántartást vezetünk. Ez biztosítja, hogy ügyfeleink olyan szíjtárcsákat kapjanak, amelyek teljesítik teljesítmény-elvárásaikat, és csökkentik a másodlagos beállítások szükségességét.
1. kérdés: Mi a különbség a szíjtárcsák koncentrikussága és kifutása között?
Válasz: A koncentricitás és a kifutás összefüggő, de különálló fogalmak. A koncentrikusság az a geometriai feltétel, ahol két vagy több elem közös tengelyen van. A kifutás ezzel szemben egy jellemző pozíciójának teljes változása, amikor az alkatrészt egy rögzített tengely körül elforgatják. Szíjtárcsa esetén a koncentrikusság a furat közepe és a külső átmérő közepe közötti hiba. A kifutás a szíjtárcsa elforgatásakor a külső átmérőnél mért teljes ingadozás. A kifutás jellemzően kétszerese a koncentrikussági hiba. A 0,1 mm-es kifutású szíjtárcsák koncentrikussági hibája +/- 0,05 mm.
2. kérdés: Hogyan befolyásolja a rossz koncentrikusság a szíj élettartamát?
Válasz: A rossz koncentrikusság miatt az öv ciklikusan megfeszül és ellazul, miközben a szíjtárcsa forog. Ez az öv egyenetlen kopásához vezet, ami a szíj felületén repedésekben és üvegesedésekben nyilvánul meg. Az öv nagyobb súrlódást és hőt is tapasztal, ami tovább gyorsítja a kopást. Tanulmányok kimutatták, hogy a 0,2 mm-es kifutású szíjtárcsán futó szíj élettartama 40-60%-kal rövidebb lehet, mint a 0,05 mm-es kifutású szíjtárcsán futó szíjé.
3. kérdés: Kompenzálhatom-e a szíj feszességének beállításával a szíjtárcsa rossz koncentrikusságát?
Válasz: Nem, a szíj feszességének beállítása nem tudja kompenzálni a rossz koncentrikusságot. A feszítés egy statikus beállítás, amely beállítja az öv átlagos terhelését. A koncentrikus hiba dinamikus terhelésváltozást hoz létre, amelyet a statikus feszültség nem befolyásol. Míg a nagyobb feszültség csökkentheti a szíj lebegését, növeli a csapágyak terhelését, és idő előtti szíjhibát okozhat. Az egyetlen hatékony megoldás a megfelelő koncentrikusságú szíjtárcsa használata.
4. kérdés: Mi a tipikus költségkülönbség a szabványos és a nagy pontosságú szíjtárcsák között?
Válasz: A költségkülönbség a mérettől, az anyagtól és a gyártási mennyiségtől függ. Általában egy nagy pontosságú szíjtárcsa (+/- 0,05 mm-es vagy jobb kifutással) 30-50%-kal többe kerül, mint egy szabványos szíjtárcsa (+/- 0,10 mm). A megnövekedett kezdeti költségeket azonban gyakran ellensúlyozzák az alacsonyabb karbantartási költségek és a hosszabb szíjélettartam. A nagy pontosságú szíjtárcsa 5 éves periódusra vetített teljes birtoklási költsége gyakran alacsonyabb.
5. kérdés: Hogyan ellenőrizhetem a már megvásárolt szíjtárcsa koncentrikusságát?
Válasz: A koncentricitást a jelen cikkben leírt tárcsajelző segítségével ellenőrizheti. Szerelje fel a szíjtárcsát egy precíziós tüskére, és helyezze a középpontok közé. Állítsa be a tárcsajelzőt úgy, hogy megérintse a szíjtárcsa külső átmérőjét. Forgassa el a szíjtárcsát, és figyelje meg a teljes leolvasási eltérést. Ez a teljes kifutás. Ha a teljes kifutás meghaladja az alkalmazás várható tűréshatárát, a szíjtárcsát ki kell cserélni. Sok gyártó, köztük a Zhejiang Hawen Electromechanical Co., Ltd., minden megrendeléshez megfelelőségi tanúsítványt ad, amely tartalmazza a mért kifutási értékeket.
A szíjtárcsa koncentrikussága és a másodlagos beállítási idő közötti kapcsolat közvetlen és jelentős. A nem koncentrikus szíjtárcsa radiális kifutást hoz létre, ami rezgést, szíjvándorlást és egyenetlen szíjkopást eredményez. Ezek a problémák elkerülhetetlenül a másodlagos beállítások ciklusához vezetnek: újrafeszítés, újrabeállítás, szíjcsere és csapágykarbantartás. Ezek a kiigazítások nem csak kellemetlenséget okoznak; jelentős költséget jelentenek a munkaerő, az állásidő és az alkatrészcsere szempontjából.
A nagy koncentrikusságú szíjtárcsák megoldják ezeknek a problémáknak a kiváltó okát. Azáltal, hogy a furat és a külső átmérő tökéletesen illeszkedik, kiküszöbölik a rezgésforrásokat és a szalag vándorlását. Az eredmény egy olyan szíjhajtás, amely kezdettől fogva zökkenőmentesen működik, minimális karbantartást igényel, és hosszabb élettartamot biztosít. A Zhejiang Hawen Electromechanical Co., Ltd.-nél elkötelezettek vagyunk olyan szíjtárcsák gyártása mellett, amelyek megfelelnek a legmagasabb koncentrikussági követelményeknek. Precíziós megmunkálási folyamataink, szigorú minőség-ellenőrzésünk és a nemzetközi szabványok betartása biztosítja, hogy ügyfeleink olyan szíjtárcsákat kapjanak, amelyek minimálisra csökkentik a másodlagos beállításokat és maximalizálják a rendszer megbízhatóságát.
Lépjen kapcsolatba a Zhejiang Hawen Electromechanical Co., Ltd.-vel.ma, hogy megtudja, hogyan javíthatják nagy koncentrikus szíjtárcsáink az Ön működését és csökkenthetik a karbantartási költségeket.
Cím:No.809 Jinniu Street, Bihu Town, Liandu District, Lishui City, Zhejiang tartomány, Kína
Copyright © 2026 Zhejiang Hawen Electromechanical Co., Ltd. Minden jog fenntartva. Links| Sitemap| RSS| XML| Adatvédelmi szabályzat